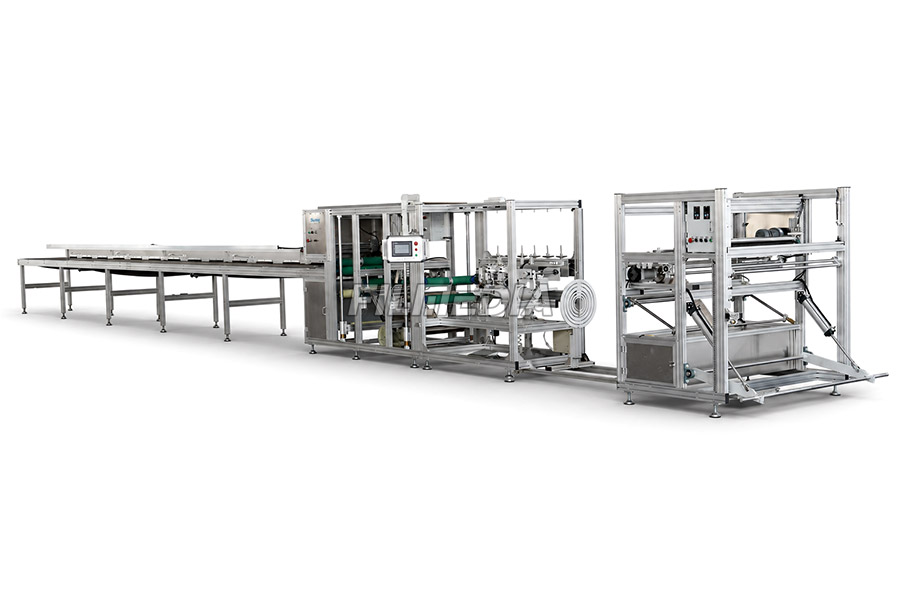
آلة تصنيع أنابيب أكياس الترشيح الأوتوماتيكية هي نظام إنتاج عالي الكفاءة مصمم خصيصًا لتصنيع أكياس الترشيح الصناعية. تدمج هذه الآلة عمليات التغذية الأوتوماتيكية للأقمشة، وتوجيه الحواف، وتشكيل الأنابيب، والوصل في عملية واحدة متواصلة، مما يُحسّن بشكل ملحوظ كفاءة الإنتاج، ودقة الأبعاد، وتجانس المنتج. تتوافق الآلة مع وسائط ترشيح متنوعة، بما في ذلك البوليستر (PE)، والبولي بروبيلين (PP)، والأراميد (Nomex®)، وPPS، وP84، وPTFE، والألياف الزجاجية، وغيرها من الأقمشة المنسوجة أو اللبادية المثقوبة بالإبر. وفقًا لمتطلبات الإنتاج المختلفة، يمكن تشكيل وصلة الأنبوب عن طريق الخياطة، أو اللصق بالذوبان الساخن، أو اللحام الساخن.
وظيفة الخياطة التلقائية. سرعة الخياطة: 4-10 م/دقيقة. قطر الخياطة: 120-230 مم.
وظيفة اللحام الحراري التلقائي. سرعة اللحام: 8-16 متر/دقيقة. قطر اللحام: 90-220 مم.
وظيفة لصق شريط PTFE تلقائية. سرعة لصق شريط PTFE: 4-10 م/دقيقة. القطر: 120-230 مم.
مزود بخاصية الكشف التلقائي عن انقطاع الاتصال وجهاز ركن السيارة التلقائي.
مجهزة بآلة تجريد وجهاز تجميع قطع الفيلم، وجهاز هواء ساخن عالي الطاقة.
محرك قاطع عالي الطاقة وشفرة من فولاذ التنجستن.
وظيفة القطع التلقائية ذات الطول المحدد.
وظيفة تحكم مركزية ذكية.
المعايير الأساسية
غرض
مواصفة
قوة
8.0 كيلوواط
الجهد المقنن
تيار متردد 380 فولت
التردد المقدر
50-60 هرتز
الأبعاد
18000 × 900 × 1750 مم
ضغط الهواء المضغوط
4-4.5 كجم/سم²، 20 لتر/دقيقة
معالجة أنابيب ترشيح الخياطة
قبل البدء، يرجى التحقق أولاً من توافق التيار الكهربائي والجهد المُدخلين مع متطلبات الجهاز. يبلغ التيار الكهربائي القياسي للجهاز 15 أمبير، وطريقة التوصيل القياسية هي نظام ثلاثي الأطوار بأربعة أسلاك، وهي: L1 (الطور A)، L2 (الطور C)، وL3 (الطور C). ويشير مصطلح “أربعة أسلاك” إلى ثلاثة خطوط بالإضافة إلى خط N (خط الصفر) للتيار الكهربائي العادي المار عبر الجهاز، ولا يشمل ذلك تيار التشغيل العادي (خط PP وخط التأريض).
سواء تم تشغيل مفتاح الطاقة قبل فحص الهواء المضغوط، أو وصل منظم ضغط الهواء والفلتر الموجود على الطاولة إلى الضغط المحدد (0.5 ميجا باسكال – 0.7 ميجا باسكال)، أو كان هناك ماء في كوب الفلتر أم لا (يمكن أن تؤدي الرطوبة في الهواء المضغوط إلى تلف الأسطوانة أو تقليل عمرها).
عند عدم الاستخدام المستمر، قبل البدء يرجى فحص كابلات الطاقة الرئيسية المكشوفة، والقصبة الهوائية، ومفاتيح الفصل، وما إلى ذلك، للتأكد من عدم وجود انفصال أو كسر.
عند الاستخدام غير المستمر، قبل البدء، يرجى التحقق من كل مفاتيح التشغيل والمقابض لمعرفة ما إذا كانت تعمل ولديها مرونة w.II، وما إذا كان هناك أي تغيير في معلمات العاكس وتحديد المواقع الكهروضوئي يلبي احتياجات الإنتاج أم لا.
يرجى تزييت جميع الأجزاء العاملة في ماكينة الخياطة يوميًا قبل تشغيلها. يُنصح بتزييت الأجزاء الرئيسية المعرضة للتآكل كل ساعتين، وملء خزان زيت ماكينة الخياطة كل أسبوعين.
يتم التحكم في نظام الجهاز بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) ومحول تردد وشاشة لمس ومستشعر ليزر. في بيئة معينة، مثل انخفاض درجة الحرارة (أقل من 10 درجات مئوية) أو زيادة الرطوبة، قد يحدث تكثف إلكتروني داخل الجهاز، لذا يُرجى تسخينه مسبقًا لمدة 20-30 دقيقة.
يرجى التأكد من توافق القماش مع خيط الخياطة. استخدم خيوط البوليستر عندما تتطلب الماكينة درجة حرارة منخفضة. عند خياطة الأقمشة التي تتطلب درجة حرارة عالية، يتطلب خيط الخياطة المقاوم للحرارة العالية عددًا أقل من الوصلات أو لا يتطلب أي وصلات على الإطلاق.
لإطالة عمر الجهاز، يُرجى عدم استخدامه قبل تشغيله بسرعة منخفضة لمدة تتراوح بين 5 و14 دقيقة في كل مرة، ثم إعادة تشغيله في ظروف التشغيل العادية. في حال ملاحظة أي خلل، يُرجى إيقاف تشغيل الجهاز فورًا وفحصه. قبل البدء في استكشاف الأعطال وإصلاحها، يُرجى عدم تشغيل الجهاز.
يرجى اختيار إبر ماكينة الخياطة المناسبة لها، مثل إبر DP17T-Vx5. ١٠. قبل تشغيل الماكينة، يجب فتح جهاز تبريد الإبر.
جزء التغذية في خط إنتاج خياطة أنابيب الترشيح الأوتوماتيكي
أبعاد
1.40 م × 1.10 م × 1.20 م
أقصى عرض للفة
1.1 متر
قطر بكرة مطاطية
10 سم
جزء خياطة أوتوماتيكي
ارتفاع
1.8 متر (بما في ذلك إطار مخروط خيط الخياطة)
عرض
0.6 متر
طول
1.0 متر
ماكينة الخياطة
ماكينة خياطة جوكي 1261 ثلاثية الإبر شديدة التحمل
قطر دليل أنبوب الترشيح
120-300 مم (قابلة للتخصيص حسب الطلب)
سرعة الخياطة
10-15 متر/دقيقة (تحكم بالمشفر، محرك سيرفو، سرعة قابلة للتعديل)
جزء تخزين أنابيب الترشيح في خط إنتاج الخياطة الآلي
أبعاد
1.8 متر × 0.7 متر × 2.5 متر
طول تخزين أنبوب الترشيح
أكثر من 10 أمتار
جزء قطع الطول المحدد في خط إنتاج خياطة أنابيب الترشيح الأوتوماتيكي